 Adsorpcja
Adsorbenty do osuszania sprężonego powietrza: żel krzemionkowy, aktywny tlenek glinu czy sito molekularne
Adsorbent do osuszania sprężonego powietrza dobiera się do wymaganego punktu rosy i do sposobu, w jaki osuszacz regeneruje złoże. Sama pojemność podana w karcie technicznej nie rozstrzyga wyboru, bo materiał, który wiąże najwięcej wody z wilgotnego powietrza, nie musi dawać najbardziej suchego powietrza na wylocie osuszacza.
W skrócie
- Punkt rosy sprężonego powietrza podaje się zawsze razem z ciśnieniem, przy którym go zmierzono. Ta sama wartość zmierzona w instalacji i po rozprężeniu do ciśnienia atmosferycznego opisuje powietrze o różnej zawartości wody.
- Najbardziej suche powietrze uzyskuje się w osuszaczach ze złożem sita molekularnego. Aktywny tlenek glinu i żel krzemionkowy stosuje się tam, gdzie wystarcza powietrze mniej suche.
- Adsorbent musi pasować do sposobu regeneracji osuszacza. Sito molekularne wymaga wyższej temperatury regeneracji niż żel krzemionkowy i aktywny tlenek glinu.
- Ilość adsorbentu w osuszaczu określa dokumentacja producenta urządzenia. Nie oblicza się jej z pojemności podanej w karcie adsorbentu.
Ciśnieniowy punkt rosy i klasy czystości powietrza
Punkt rosy to temperatura, w której para wodna zawarta w gazie zaczyna się skraplać. W sprężonym powietrzu podaje się go przy ciśnieniu roboczym jako ciśnieniowy punkt rosy, w kartach osuszaczy oznaczany skrótem PDP (z ang. pressure dew point). Sprężenie nie zmienia ilości wody w powietrzu, ale podnosi ciśnienie cząstkowe pary wodnej proporcjonalnie do ciśnienia całkowitego, dlatego ta sama ilość pary skrapla się w wyższej temperaturze [5]. Poniżej 0 °C para wodna wytrąca się jako lód, a właściwą nazwą tej temperatury jest punkt szronu [4]. W branży sprężonego powietrza obie wielkości nazywa się jednak punktem rosy.
Norma ISO 8573-1:2010 określa klasy czystości sprężonego powietrza osobno dla cząstek stałych, wilgotności i oleju. Klasy czystości dla wilgotności od 1 do 6 wyznacza ciśnieniowy punkt rosy, a klasy od 7 do 9 stężenie wody ciekłej [1] [2]. Ciśnieniowy punkt rosy i klasy czystości omawiamy także w artykule Adsorpcyjne osuszanie sprężonego powietrza.
| Klasa czystości dla wilgotności wg ISO 8573-1 | Ciśnieniowy punkt rosy | Przykłady zastosowań |
|---|---|---|
| 1 | nie wyższy niż -70 °C | półprzewodniki, farmacja, gazy do analityki |
| 2 | nie wyższy niż -40 °C | przemysł spożywczy, chemia, lakiernie, instalacje narażone na mróz |
| 3 | nie wyższy niż -20 °C | powietrze technologiczne w halach ogrzewanych |
| 4 | nie wyższy niż +3 °C | osuszacze ziębnicze, ogólne zastosowania warsztatowe |
Zastosowania w tabeli są przykładami, a nie wymaganiem normy. Wymaganą klasę określa użytkownik instalacji albo producent zasilanego urządzenia. Osuszacz ziębniczy osiąga najwyżej klasę 4, bo przy niższej temperaturze kondensat zamarzałby w wymienniku [2]. Do klas od 1 do 3 stosuje się w praktyce osuszacze adsorpcyjne.
Przeliczenie punktu rosy na ciśnienie atmosferyczne
Punkt rosy trzeba zawsze podawać razem z ciśnieniem, przy którym go zmierzono. To samo powietrze ma w instalacji 7 bar(g) punkt rosy -40 °C, a po rozprężeniu do ciśnienia atmosferycznego około -57 °C [3]. Jeśli więc w karcie albo w wyniku pomiaru podano -40 °C bez ciśnienia, a wartość ta dotyczy ciśnienia atmosferycznego, w instalacji 7 bar(g) punkt rosy wynosi tylko około -20 °C. Odpowiada to klasie 3 czystości dla wilgotności zamiast wymaganej klasy 2.
Prześlij model osuszacza, rodzaj regeneracji, ciśnienie robocze i wymagany ciśnieniowy punkt rosy, a wskażemy, które materiały mogą być brane pod uwagę.
Adsorbenty do osuszania sprężonego powietrza: porównanie trzech grup
Do osuszania sprężonego powietrza stosuje się żele krzemionkowe, aktywny tlenek glinu i zeolitowe sita molekularne. Porównanie tych materiałów jest miarodajne tylko wtedy, gdy wartości zmierzono w tych samych warunkach. Dlatego tabela niżej opiera się na jednym zestawieniu producenta, który ma w ofercie wszystkie trzy grupy.
| Materiał | Pojemność równowagowa pary wodnej przy 25 °C i wilgotności względnej 80% | Odporność na wodę ciekłą | Najniższy ciśnieniowy punkt rosy według producenta |
|---|---|---|---|
| Żel glinokrzemianowy Sorbead Air R | 40% masy | nie | -60 °C |
| Żel glinokrzemianowy Sorbead Air WS | 36% masy | tak | -60 °C |
| Aktywny tlenek glinu F 200 | 30% masy | tak, z zastrzeżeniem producenta | -40 °C |
| Sito molekularne 4A | 21% masy | nie | -100 °C |
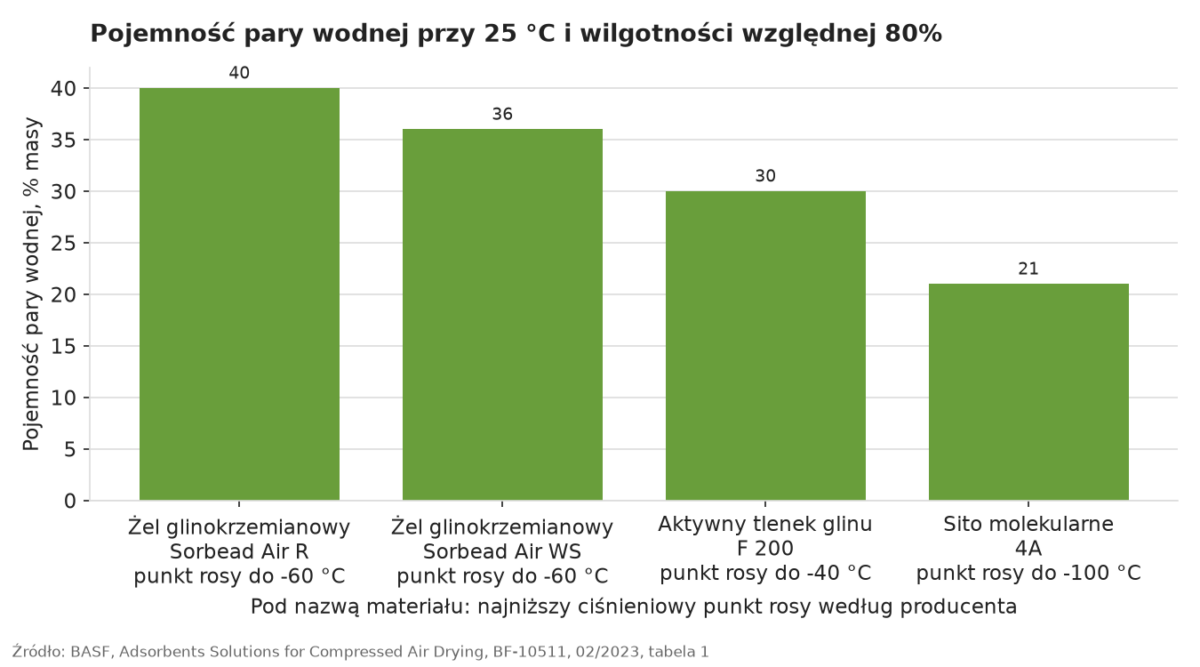
Rys. 1. Pojemność pary wodnej czterech adsorbentów przy 25 °C i wilgotności względnej 80% oraz najniższy ciśnieniowy punkt rosy podawany przez producenta. Dane: broszura BASF BF-10511.
Wszystkie wartości w tabeli pochodzą z broszury BASF o adsorbentach do osuszania sprężonego powietrza [6] i opisują grupy materiałów. Do doboru konkretnego wyrobu służy jego aktualna karta techniczna.
Sorbead Air to żel glinokrzemianowy w postaci twardych kulek, a nie zwykły żel krzemionkowy. Jego temperatury regeneracji, trwałości ani odporności odmiany WS na wodę ciekłą nie można przenosić na inne żele krzemionkowe, w tym na żele ze wskaźnikiem nasycenia stosowane w odpowietrznikach i opakowaniach.
Pojemność przy wilgotności względnej 80% to tylko jeden punkt izotermy adsorpcji. Przy tej wilgotności sito 4A wiąże najmniej wody z czterech materiałów w tabeli, ale według karty producenta zachowuje wysoką pojemność także przy bardzo niskiej wilgotności gazu [9]. Dlatego to właśnie sito, a nie materiał o największej pojemności przy wilgotności 80%, daje najniższy punkt rosy. Różnicę w pracy żelu krzemionkowego i sita molekularnego przy niskiej i wysokiej wilgotności opisujemy w artykule Żel krzemionkowy czy zeolitowe sito molekularne: co wybrać.
Pojemność adsorbentu a punkt rosy
Materiał, który wiąże najwięcej wody z wilgotnego powietrza, nie musi dawać najbardziej suchego powietrza na wylocie osuszacza. O punkcie rosy decyduje przede wszystkim to, ile wody zostaje w złożu po regeneracji i jak mocno adsorbent zatrzymuje wodę, gdy powietrze jest już prawie suche. Punkt rosy podany w karcie materiału jest więc wartością osiągalną w określonych warunkach pracy osuszacza, a nie stałą cechą materiału.
Regeneracja złoża w osuszaczach adsorpcyjnych
Osuszacz adsorpcyjny ma zwykle dwie kolumny ze złożem, które pracują na zmianę: w jednej złoże osusza powietrze, w drugiej jest regenerowane. Pojemność adsorbentu maleje ze wzrostem temperatury i ze spadkiem ciśnienia cząstkowego pary wodnej, więc wodę można zdesorbować ciepłem albo obniżeniem ciśnienia. Regeneracja polega na stworzeniu warunków sprzyjających desorpcji i na odprowadzeniu uwolnionej wody z kolumny. Zależnie od konstrukcji osuszacza wykorzystuje się do tego ogrzewanie złoża, obniżenie ciśnienia, przepływ suchego powietrza albo połączenie tych metod.
W osuszaczach regenerowanych na gorąco typowa temperatura regeneracji wynosi według producenta adsorbentów około 120 do 150 °C dla żelu glinokrzemianowego Sorbead Air, 170 do 200 °C dla aktywnego tlenku glinu i ponad 200 °C dla sita molekularnego 4A [6]. Im wyższa temperatura regeneracji, tym większe zużycie energii w każdym cyklu i tym dłużej trzeba chłodzić kolumnę przed ponownym włączeniem jej do pracy. W tej samej broszurze producent podaje dla swojego żelu żywotność złoża około 5 lat, a dla aktywnego tlenku glinu od 2 do 4 lat. Jest to deklaracja producenta, a rzeczywista żywotność złoża zależy od warunków pracy osuszacza.
W osuszaczu regenerowanym na zimno (bezgrzewczym) złoże regeneruje część osuszonego powietrza, rozprężona do ciśnienia atmosferycznego, bez ogrzewania. Według broszury BASF [6] kolumny przełączają się co kilka minut, a złoże wiąże przy tym mniej niż 1% swojej masy. Do regeneracji zużywa się od 12 do 25% osuszonego sprężonego powietrza, zależnie od ciśnienia roboczego, co oznacza wysokie koszty energii.
W osuszaczu regenerowanym na zimno złoże nie jest suszone do końca: każda regeneracja przywraca tylko tyle pojemności, ile potrzeba na kilka minut pracy do następnego przełączenia kolumn. Standardowym wypełnieniem takiego osuszacza jest aktywny tlenek glinu. Sito molekularne stosuje się w nim wtedy, gdy wymagany jest najniższy punkt rosy albo gdy powietrze na wlocie jest ciepłe, powyżej około 38 °C [11].
Pojemność dynamiczna podana w literaturze zawsze dotyczy konkretnego typu osuszacza i warunków cyklu. Przykładowo wartości z artykułu BASF [7] wyznaczono dla osuszaczy regenerowanych na gorąco. Przed doborem masy złoża trzeba sprawdzić, dla jakiego osuszacza tę pojemność wyznaczono, i nie przenosić jej na urządzenie innego typu.
Dobór do typu osuszacza
Typ osuszacza w dużej mierze wyznacza, jaki punkt rosy da się uzyskać i jakie materiały można w nim zastosować. Tabela zestawia dane z materiałów BASF, producenta adsorbentów [6] [8], oraz Atlas Copco, producenta osuszaczy [10] [12].
| Typ osuszacza | Regeneracja | Ciśnieniowy punkt rosy według producentów | Stosowane adsorbenty |
|---|---|---|---|
| regenerowany na zimno (bezgrzewczy) | część osuszonego powietrza po rozprężeniu, bez ogrzewania | -25 do -40 °C, wersje do -70 °C | aktywny tlenek glinu; do -70 °C sito molekularne 4A |
| regenerowany na gorąco, standardowy | powietrze z dmuchawy ogrzane grzałką; do chłodzenia zwykle część sprężonego powietrza | -25 do -40 °C, z sitem 4A do -70 °C | żel glinokrzemianowy, aktywny tlenek glinu; do -70 °C sito molekularne 4A |
| regenerowany na gorąco, bez zużycia sprężonego powietrza | desorpcja i chłodzenie powietrzem otoczenia podawanym dmuchawą | -25 do -60 °C | żel glinokrzemianowy, zwykle z warstwą ochronną odporną na wodę ciekłą od strony wlotu |
| regenerowany na gorąco ciepłem sprężania | gorące powietrze ze sprężarki bezolejowej, regeneracja pod ciśnieniem | -15 do -40 °C, typowo -20 °C bez dogrzewania | adsorbent odporny na gorące i wilgotne powietrze regeneracyjne |
Klasę 1 czystości dla wilgotności, czyli ciśnieniowy punkt rosy -70 °C lub niższy, można uzyskać zarówno w osuszaczu regenerowanym na zimno, jak i regenerowanym na gorąco, jeśli w złożu jest sito molekularne 4A [12]. W osuszaczu regenerowanym na gorąco sito wymaga temperatury regeneracji powyżej 200 °C, bo dopiero wtedy oddaje tyle wody, ile potrzeba do tak niskiego punktu rosy. Sito stosuje się też wtedy, gdy powietrze doprowadzane do osuszacza jest wstępnie osuszone albo ma niską wilgotność względną.
W osuszaczu regenerowanym ciepłem sprężania złoże regeneruje gorące powietrze doprowadzane bezpośrednio ze sprężarki, które zawiera dużo wilgoci. Producent adsorbentów wskazuje do takich osuszaczy żel glinokrzemianowy odporny na wodę ciekłą i uzasadnia to jego odpornością na starzenie w gorącym, wilgotnym gazie oraz niską temperaturą regeneracji [6].
Najczęstsze błędy przy wyborze adsorbentu
Wybór na podstawie pojemności równowagowej z karty. Wartość „40% przy wilgotności względnej 80%” opisuje pojemność materiału w wilgotnym powietrzu. Nie mówi, ile wody materiał zatrzyma, gdy powietrze przy wylocie osuszacza jest już prawie suche, ani ile wody zostanie w złożu po regeneracji. Materiały porównuje się w warunkach pracy osuszacza, w którym mają być zastosowane.
Przenoszenie pojemności z osuszaczy regenerowanych na gorąco na regenerowane na zimno. Wartości rzędu 12 do 20% masy podane dla osuszaczy regenerowanych na gorąco [7] nie opisują pracy osuszacza regenerowanego na zimno, w którym złoże przy przełączaniu kolumn co kilka minut wiąże mniej niż 1% swojej masy. Masa złoża obliczona z takiej pojemności wychodzi wielokrotnie za mała, dlatego masę złoża przyjmuje się z dokumentacji producenta osuszacza.
Sito molekularne w osuszaczu regenerowanym na gorąco w zbyt niskiej temperaturze. Sito wymaga regeneracji w temperaturze powyżej 200 °C, żeby oddać tyle wody, ile potrzeba do bardzo niskiego ciśnieniowego punktu rosy. W osuszaczu zaprojektowanym na regenerację w 120 do 150 °C sito nie zregeneruje się w wystarczającym stopniu i osuszacz nie osiągnie punktu rosy, dla którego sito wybrano. Tam, gdzie wystarcza ciśnieniowy punkt rosy -40 °C, zamianę dotychczasowego adsorbentu na sito warto rozważać dopiero po porównaniu całego cyklu: osiąganego punktu rosy, pojemności roboczej złoża i zużycia energii.
Złoże bez ochrony przed wodą ciekłą. Żel krzemionkowy nieodporny na wodę ciekłą, w tym Sorbead Air R, pęka w kontakcie z nią. Jeśli do osuszacza może dotrzeć woda w stanie ciekłym, złoże buduje się z dwóch warstw: od strony wlotu żel odporny na wodę ciekłą, na przykład Sorbead Air WS, a za nim żel standardowy, który odpowiada za osuszanie [6] [8]. Warstwa ochronna zabezpiecza złoże przed skutkami przypadkowego przedostania się wody, ale nie zastępuje separatora ani sprawnego spustu kondensatu.
Punkt rosy podany bez ciśnienia pomiaru. To samo powietrze ma inny punkt rosy pod ciśnieniem roboczym i po rozprężeniu do ciśnienia atmosferycznego. W zakresie typowym dla osuszaczy adsorpcyjnych różnica wynosi od kilkunastu do około 20 °C, jak w przykładzie w sekcji o przeliczeniu punktu rosy. Klasę czystości dla wilgotności według ISO 8573-1 określa ciśnieniowy punkt rosy, czyli wartość przy ciśnieniu roboczym [1].
Najczęstsze pytania
Jaki adsorbent stosuje się w osuszaczu regenerowanym na zimno?
Standardowym wypełnieniem jest aktywny tlenek glinu. Sito molekularne 4A stosuje się, gdy wymagany jest ciśnieniowy punkt rosy -70 °C albo gdy powietrze na wlocie jest cieplejsze niż około 38 °C [11]. Rodzaj adsorbentu, granulację i masę złoża określa producent osuszacza w dokumentacji urządzenia.
Czy żel krzemionkowy pozwala uzyskać ciśnieniowy punkt rosy -70 °C?
Producent żelu glinokrzemianowego Sorbead Air podaje dla niego ciśnieniowy punkt rosy do -60 °C w osuszaczach regenerowanych na gorąco [6] [7]. Do klasy 1 czystości dla wilgotności, czyli -70 °C i niżej, producenci wskazują sito molekularne 4A, zarówno w osuszaczach regenerowanych na zimno, jak i na gorąco. Dla innych żeli krzemionkowych osiągany punkt rosy trzeba sprawdzić w karcie technicznej wyrobu.
Czy w istniejącym osuszaczu można zastąpić aktywny tlenek glinu żelem krzemionkowym albo sitem molekularnym?
Czasem tak, ale nie na podstawie samej karty adsorbentu, bo nowy materiał musi pasować do sposobu regeneracji, na który zaprojektowano osuszacz. Sito molekularne wymaga regeneracji w temperaturze powyżej 200 °C, więc w osuszaczu zaprojektowanym dla aktywnego tlenku glinu, regenerowanym w 170 do 200 °C, może nie oddawać wystarczająco dużo wody. Żel glinokrzemianowy regeneruje się w niższej temperaturze, 120 do 150 °C, ale jego odmiany nieodporne na wodę ciekłą wymagają warstwy ochronnej od strony wlotu. Przed wymianą trzeba sprawdzić w dokumentacji osuszacza albo u jego producenta temperaturę regeneracji, sposób chłodzenia złoża, czas cyklu i wymaganą granulację.
Źródła
- ↑ ELIMFILTERS Engineering Diagrams: „ISO 8573-1 Compressed Air Purity Classes”, tabela klas zawartości wody 1 do 6, elimfilters.com (EN)
- ↑ Atlas Copco: „Understanding ISO classes for compressed air quality”, klasy czystości dla wilgotności i przykłady zastosowań, atlascopco.com (EN)
- ↑ Engineers Edge: „Vapor Pressure of Ice Table”, prężność pary nad lodem od 0 do -80 °C, engineersedge.com (EN)
- ↑ National Physical Laboratory: „Dew point and relative humidity”, wzory Magnusa nad wodą i lodem z zakresem stosowania, punkt szronu, współczynnik wzmocnienia, npl.co.uk (EN)
- ↑ Process Sensing Technologies (Michell): „How to calculate pressure dew points accurately”, zależność punktu rosy od ciśnienia całkowitego, processsensing.com (EN)
- ↑ BASF: „Adsorbents Solutions for Compressed Air Drying”, BF-10511, 02/2023, tabela właściwości adsorbentów, tabela doboru do typu osuszacza, osuszacze regenerowane na zimno i ciepłem sprężania, basf.com (EN, PDF)
- ↑ A. Vityuk (BASF): „Adsorbents for Heat Reactivated Compressed Air Dryers”, Compressed Air Best Practices, temperatury regeneracji i pojemności dynamiczne w osuszaczach regenerowanych na gorąco, airbestpractices.com (EN)
- ↑ BASF: „Sorbead Air for Air Drying”, punkty rosy według typu osuszacza, zużycie sprężonego powietrza przy chłodzeniu, warstwa Sorbead Air WS, basf.com (EN)
- ↑ BASF: „Product Datasheet BASF 4A Molecular Sieve”, BF-9393, 08/2012, pojemność wody, gęstość nasypowa, sposoby regeneracji, l-i.co.uk (EN, PDF)
- ↑ Atlas Copco: „Improve compressed air quality with an adsorption dryer”, typy osuszaczy adsorpcyjnych, zużycie powietrza regeneracyjnego, ciśnieniowy punkt rosy dla osuszaczy z regeneracją ciepłem sprężania, atlascopco.com (EN)
- ↑ Compressed Air Best Practices: „Heatless Compressed Air Desiccant Dryer Calculation Principles”, zasada Skarstroma, minimalna ilość powietrza regeneracyjnego, masa złoża na jednostkę przepływu, dobór adsorbentu do punktu rosy, airbestpractices.com (EN)
- ↑ Atlas Copco: osuszacze regenerowane na zimno CD+ w wersji z ciśnieniowym punktem rosy -70 °C, karta produktu, atlascopco.com (DE)
Dobierzemy adsorbent do Twojego osuszacza
Prześlij producenta i model osuszacza, rodzaj regeneracji, ciśnienie robocze, temperaturę powietrza na wlocie, wymagany ciśnieniowy punkt rosy oraz dane obecnego złoża: materiał, granulację i układ warstw. Jeśli masz dokumentację urządzenia albo dane cyklu, dołącz je. Wskażemy materiały, które mogą być brane pod uwagę, a ilość potwierdzimy na podstawie dokumentacji osuszacza. Jeśli z opisu wyniknie, że przyczyną problemu jest filtracja albo odprowadzanie kondensatu, a nie złoże, poinformujemy o tym wprost.